Как выбрать осевые поковки для промышленности?
Выбор осевых поковок для промышленности начинается не с цены, а с понимания будущей нагрузки. Вал, ось, ротор или шпиндель работают в разных условиях. Мне приходится следить за кручением, изгибом, ударами и постоянной вибрацией. Ошибка на этом этапе может произойти только после запуска оборудования.
Инженер-технолог по тяжелому машиностроению Андрей Ковалёв отмечает: «Надёжность осевой поковки закладывается ещё до выбора марки стали и схемы ковки». Очень важно оценить диаметр детали, протяженность, направление линий электропередачи металла и тяжелую земную энергетику. Для крупных валов особенно значимы равномерная структура стали и отсутствие внутренних дефектов. Контроль ультразвуком здесь не формальность, а практическая необходимость. Он помогает обеспечить несплошность, из-за которой невозможно увидеть поверхность.
Не стоит выбирать осевые повки только по чертежу. Производитель предоставляет сведения о моменте подключения, частотных циклах, допусках и способах обработки обработки. Иногда заказчик отмечает слишком большой запас прочности. Это увеличивает массу и стоимость без реальной пользы. Бывает и обратная ситуация. Экономия на термообработке создает риск преждевременного разрушения. Такой выбор требует пересмотра. Надёжное решение соединяет расчёт, опыт эксплуатации и подтвержденные протоколы испытаний. В статье рассмотрены основные критерии выбора, особенности материалов и вопросы взаимодействия с поставщиком.
Назначение и особенности осевых поковок в промышленности
Как выбрать осевые поковки для промышленности?
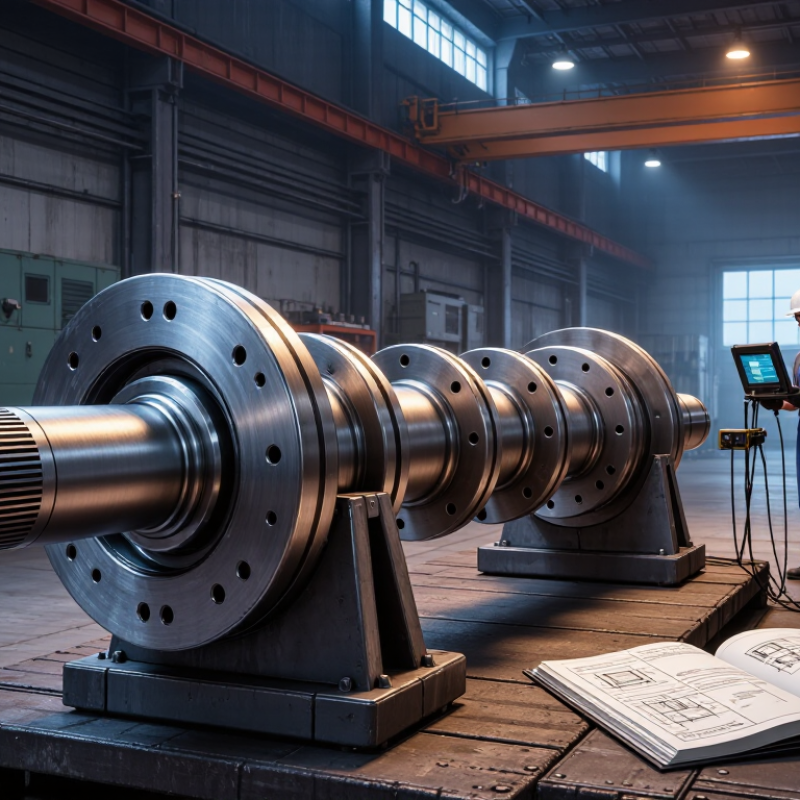
Осевые поковки в валах, роторах, шпинделях и других деталях, передающих крутящий момент. Их назначение — выдерживать значительные нагрузки при вращении, нагреве и переменной скорости. В отличие от легких заготовок, поковка обычно имеет более плотную структуру металла. Это усилит устойчивость конструкции к усталостным трещинам.
Выбор начинается с условий работы узла. Важным является значение диаметра, размера, массы детали, внешней температуры и наушников. Для энергетического оборудования особенно важна ударная вязкость и стабильность механических свойств по сечению. Для приводных валов важна точность обработки и отсутствие внутренних дефектов. Обычно проверяйте химический состав, твердость, результаты ультразвукового контроля и качество термической обработки. Документы должны соответствовать требованиям проекта и действующим стандартам.
Слишком большой запас прочности тоже не всегда разумен. Это увеличивает вес и стоимость конструкции. На примере часто возникает ошибка, связанная с рассмотрением: расчётная схема бывает проще рабочего режима. Это полезно, поскольку дает расчеты с учетом опыта эксплуатации таких узлов. Следует заранее определить припуски на обработку и возможную деформацию после закалки. Идеального универсального соединения нет. Надёжность зависит не только от стали, но и от технологии ковки, контроля и подготовки обработки.
Основные материалы и требования к их механическим свойствам
Для осевых поковок используются углеродистые, низколегированные и нержавеющие стали. Материал должен выдерживать осевую нагрузку, крутящий момент и циклические удары. EN 10250-3 и ISO 683-1 связывают маркировку стали с пределом текучести, прочности и ударной вязкости. Идеального сплава нет.
Для стали 42CrMo4 после закалки и отпуска предел текучести часто составляет около 750 МПа. Временное сопротивление обычно находится в пределах 900–1100 МПа. Эти значения относятся к установленным условиям. При увеличении диаметра поовки прокаливаемость снижается. Сердцевина может обладать и другими свойствами. Это часто недооценивают.
Отчёт Всемирная ассоциация производителей стали на 2024 год оценивает объём мировой выплавки стали около 1,88 млрд тонн за 2023 год. Такой масштаб обеспечивает требования к прослеживаемости плавки и стабильности термообработки. Испытания по ISO 6892-1 проверяют прочность и пластичность, а ISO 148-1 — ударную вязкость по Шарпи. Для работы при низких температурах одного высокого предела текучести недостаточно. Нужны подтвержденные значения ударной вязкости, результатов ультразвукового контроля и протоколов термообработки. Иногда в документах слишком доверяют расчётной марке стали. Практика показывает: решает не только химический состав, но и реальная структура металла.
Как выбрать осевую ковку для промышленности
Типичные требования к механическим свойствам широко используемых кованых сталей в нормализованном или закаленном и отпущенном состоянии. Значения варьируются в зависимости от размера сечения, термообработки и применимого стандарта.
Сталь марок 42CrMo4 и 34CrNiMo6 обеспечивает более высокую прочность для валов и осей, подверженных сильным нагрузкам, в то время как сталь C45E подходит для умеренных нагрузок. Нержавеющая сталь 17-4 PH сочетает в себе высокую прочность и коррозионную стойкость. При окончательном выборе следует также учитывать усталостную прочность, ударную вязкость, коррозионную стойкость, свариваемость и требования к контролю качества.
Выбор размеров, формы и технологии изготовления поковки
Как выбрать осевые поковки для промышленности?
Выбор осевой поковки начинается с условий работы детали. Учитывают крутящий момент, осевую нагрузку, часы телефона и температурные условия эксплуатации. Для валов и роторов особенно важна непрерывность волокнистой структуры металла. Она повысила сопротивление усталостным трещинам. Ошибки случаются.
Размеры определяют не только по чертежу готовой детали. Необходимо добавить припуск на механическую обработку и возможную усадку металла. Слишком большой припуск увеличивает расход материала и время токарной обработки. Слишком маленький может оставить дефекты после ковки. Практически заранее согласовать допуски между конструктором, кузнечным участком и контролёром качества.
Форма зависит от способа изготовления. Простые осевые заготовки получают свободной ковкой, а повторяющиеся сложные контуры — в штампах. Горячая деформация должна расширить объем без складок и пережога. Марку стали выбирать по прочности, вязкости и прокаливаемости, а не только по цене. После ковки показатель термообработки, визуальный контроль, проверка твёрдости и ультразвуковую дефектоскопию. Полезно сохранять паспорта качества и результаты испытаний. На примере расчёта иногда выглядит убедительно, но реальная нагрузка оказывается выше проектной. Этот режим эксплуатации стоит пересмотреть после первых циклов работы.
Как выбрать осевые кованые заготовки для промышленности: размеры, форма и технология производства.
| Категория приложения | Типичная геометрия детали | Рекомендуемый диаметр | Типичная длина | Распространенные марки материалов | Предпочтительный процесс ковки | Основные требования к качеству | Типичная термообработка |
|---|---|---|---|---|---|---|---|
| Карданные валы | Цельный цилиндрический вал со ступенчатым диаметром, утолщениями и припусками на шпонку. | 40–180 мм | 300–2500 мм | Среднеуглеродистая сталь, легированная сталь, например, 42CrMo4 или аналогичная. | Ковка в открытых штампах с операциями вытяжки и осадки. | Непрерывный поток зерна, низкий уровень внутренних разрывов, контролируемая прямолинейность. | Закалка и отпуск; снятие внутренних напряжений при необходимости. |
| Валы передачи мощности | Длинный ступенчатый вал с интегрированными фланцами, шлицами или опорными секциями. | 80–350 мм | 800–4500 мм | Низколегированная никель-хром-молибденовая сталь | Ковка в открытых штампах с последующей контролируемой механической обработкой. | Ультразвуковой контроль, соосность размеров и сопротивление усталости. | Нормализация и отпуск, или закалка и отпуск в зависимости от размера сечения. |
| Роторные валы | Большой цельнолитой ротор с опорами, центральным корпусом и переходными радиусами. | 250–1000 мм | 1500–8000 мм | Высокопрочная легированная сталь с низким содержанием примесей | Тяжелая ковка в открытых штампах с многократным обжатием и осевой/радиальной деформацией. | Высокая степень ультразвуковой чистоты, низкая сегрегация, сбалансированные механические свойства. | Нормализация, закалка и отпуск; может быть указано удаление водорода. |
| Заготовки шестерен | Круглый диск или короткий цилиндр с припуском на центральное отверстие | 100–1200 мм | 80–600 мм | Цементоупрочняемая легированная сталь, например, 18CrNiMo7-6 или эквивалентная. | Ковка в закрытых штампах для серийного производства; прокатка колец для больших диаметров. | Равномерная деформация, точное распределение припусков и минимальное нахлест. | Перед механической обработкой провести нормализацию или отжиг; после механической обработки — цементацию и закалку. |
| Фланцевые валы | Цельнолитой фланец с цилиндрической ступицей и удлинителем вала. | диаметр вала 50–300 мм | 200–1500 мм | Углеродистая сталь или закаленная и отпущенная легированная сталь | Блочная ковка с последующей осадкой, штамповкой или формированием кольца. | Целостность перехода фланца к валу, биение по размерам и качество поверхности. | Нормализация для углеродистой стали; закалка и отпуск для легированной стали. |
| Веретена и оправки | Цилиндрический корпус прецизионной обработки с опорами, коническими или резьбовыми концами. | 30–250 мм | 250–2000 мм | Легированная инструментальная сталь или высокопрочная хромомолибденовая сталь | Ковка в открытых штампах с большим припуском на механическую обработку. | Высокая стабильность размеров, низкое остаточное напряжение и превосходная целостность поверхности. | Отжиг, снятие внутренних напряжений, окончательная закалка и отпуск. |
| Промышленные валковые сердечники | Большой цилиндрический корпус с опорами или торцевыми секциями. | 300–1500 мм | 1000–10000 мм | Легированная сталь, отобранная с учетом износостойкости, прочности и устойчивости к термическим циклам. | Тяжелая открытая штамповка с радиальной или ротационной ковкой, где это возможно. | Строгий контроль осевой целостности, округлости и остаточных напряжений. | Нормализация, успокоение и закалка; дополнительное снятие стресса перед завершением. |
| Высокотемпературные валы | Ступенчатый вал с галтелями, дисками или встроенными элементами горячей секции. | 60–500 мм | 500–3500 мм | Жаростойкая легированная сталь или никелевый сплав, в зависимости от рабочей температуры. | Ковка в открытых штампах с контролируемой температурой и ограниченным количеством циклов повторного нагрева. | Строгий контроль размера зерна, контроль окисления и отслеживаемость термической обработки. | Обработка раствором, стабилизация и старение в соответствии с требованиями сплава. |
| Кольцеобразные осевые детали | Кольцевое кольцо, фланцевое кольцо или полая цилиндрическая секция | наружный диаметр 200–3000 мм | высота 50–800 мм | Углеродистая сталь, низколегированная сталь или нержавеющая сталь | Прокатывание кольца после опрокидывания и прокалывания | Равномерная толщина стенки, круговое распределение зерен и отсутствие припоя при ковке. | Нормализация, отжиг в растворе или закалка и отпуск в зависимости от материала. |
| Мелкосерийные детали, изготовленные на заказ | Сложный ступенчатый или асимметричный осевой компонент с нестандартными интерфейсами. | 50–800 мм | 200–4000 мм | Материал выбирается с учетом требований к нагрузке, температуре, коррозионной стойкости и свариваемости. | Ковка в открытых штампах с использованием специальной оснастки или сегментированных штампов. | Анализ конструкции с учетом требований к ковке, полный контроль размеров и документированная прослеживаемость. | Способ обработки выбирается после анализа состава сплава, толщины сечения и условий эксплуатации. |
Оценка условий эксплуатации и безопасности.
Выбор осевых поковок начинается с анализа условий эксплуатации. На практике важно знать не только номинальную нагрузку, но и ее характер. Вал может работать с постоянным вращением, резкими звуками и вибрацией. Эти факторы препятствуют появлению усталостных трещин. Особая опасность представляет собой зону перехода диаметра и шпоночные пазы.
Уточните температуру, влажность и контакт с агрессивными средами. При нагреве измените прочность и размер детали. В холодном цехе металлургия может стать более хрупкой. Для влажной среды необходима коррозионная стойкость и защитное покрытие. Ошибка здесь часто возникает из-за усредненных данных. Реальные условия оказываются тяжелее расчётными.
Безопасность зависит от материала, структуры и изготовления средств контроля. Следует проверить химический состав, результаты механических свойств и ультразвукового контроля. Важна удаленность металла и отсутствие внутренних расслоений. Для ответственных деталей полезно сопоставить расчёт испытаний готовой детали. Это критично. Нельзя ограничиться сертификатом без анализа прослеживаемости партий. Я иногда вижу, как специалисты выбирают запас прочности «на глаз». Такой подход требует пересмотра. Лучше заранее учитывать аварийный режим, последствия циклов и последствия возможного разрушения.
Контроль, стандарты качества и проверка поставщика
При выборе осевых поковок для валов, роторов и втулок важно проверять не только маркировку стали. Критические направления волокон, припуск на обработку и стабильность механических свойств. В ходе замены дефект иногда скрывается под ровной поверхностью. Поэтому визуального контроля недостаточно.
Поставщик должен предоставить сертификат плавки, протоколы термообработки и результаты испытаний. В документах проверяйте химический состав, предел текучести, временное сопротивление и ударную вязкость. Для основных деталей необходим ультразвуковой контроль в соответствии с согласованной методикой. Результаты должны быть первоначальными с конкретной поковкой и ее номером. Это основа прослеживаемости. Без этого документа будет достигнута практическая ценность.
Требования фиксируются в технических заданиях: ГОСТ, EN или другом применимом классе качества, допусках и условиях приемки. Одних ссылок на стандарты мало. Необходимо уточнить оборудование контроля и квалификацию персонала. Полезен аудит производства: осмотр пресса, печей, зоны хранения и архива протоколов. Стоит запросить остатки поставок, но не воспринимать их как абсолютное доказательство. Ошибки возможны даже у опытных производителей. Иногда причина проста: перепутана версия чертежа или не зафиксирована температура отпускания. Такой риск выявляется заранее, если проверить процесс, а не только готовую деталь.

